


Releele sunt de obicei compuse din electromagneți, contacte, arcuri și alte componente, printre care contactele sunt componentele de bază ale releelor, care afectează direct performanța și durata de viață a releelor. HGLASER vă va oferi o introducere cuprinzătoare în avantajele, dificultățile, soluțiile și aplicarea sudării cu laser releu.
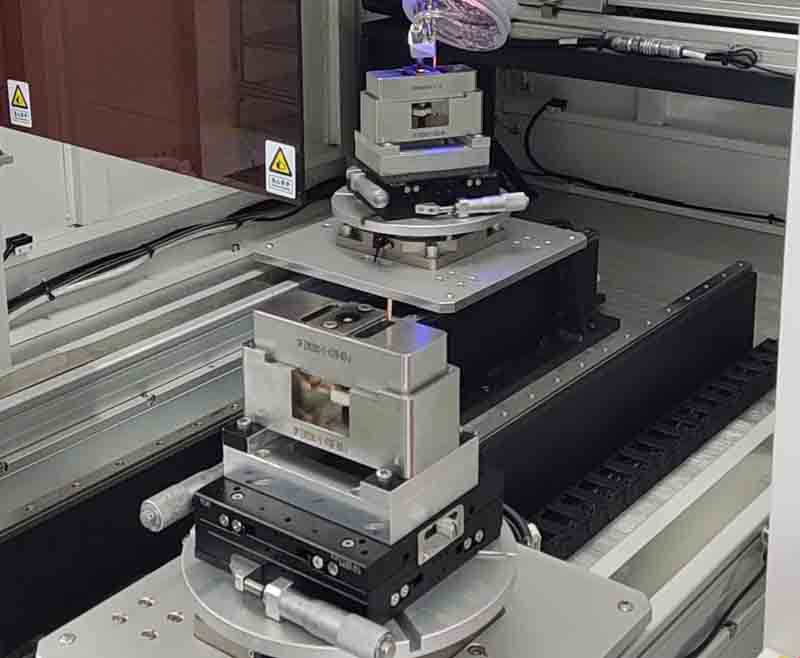
Avantajele sudării cu laser cu releu
În comparație cu metodele tradiționale de sudare, avantajele sudării cu laser cu releu sunt următoarele:
1. Sudarea cu laser poate realiza sudare de înaltă calitate, de înaltă precizie, de înaltă eficiență și de costuri reduse, îmbunătățind performanța și fiabilitatea releelor.
2. Sudarea cu laser poate reduce dimensiunea și greutatea releelor, poate economisi materiale și spațiu și poate îmbunătăți durabilitatea și estetica releelor.
3. Sudarea cu laser poate suda diferite materiale și materiale refractare, extinzând gama de proiectare și aplicare a releelor.
4. Sudarea cu laser poate fi efectuată la temperatura camerei sau în condiții speciale, reducând impactul asupra mediului și daunele aduse operatorului.
5. Sudarea cu laser poate realiza sudare pe distanțe lungi fără contact, oferind o mare flexibilitate și automatizare. Sudarea cu laser poate realiza, de asemenea, procesare simultană cu mai multe fascicule și procesare cu mai multe stații, îmbunătățind eficiența și calitatea producției.
Dificultăți și soluții pentru sudarea cu laser cu relee
Sudarea cu laser a releelor poate întâmpina unele probleme, cum ar fi fisuri, pori, burn-through, etc. Aceste probleme vor afecta performanța și durata de viață a releului, așa că trebuie luate unele măsuri pentru a le preveni și rezolva. Următoarele sunt câteva probleme și soluții comune:
Crăpături
Fisurile se referă la fracturi care apar în centrul sau marginea sudurii. Principalele motive pentru fisuri sunt stresul termic și schimbarea fazei solide în timpul sudării, precum și compoziția chimică și intervalul de temperatură de solidificare a materialului de sudare.
Pentru a preveni apariția fisurilor, se pot lua următoarele măsuri:
1. Alegeți materiale de sudură adecvate pentru a evita elementele predispuse la fisuri, cum ar fi sulful și fosforul. Pentru aliajele de aluminiu, pot fi selectate aliaje cu un interval îngust de temperatură de solidificare, cum ar fi seria 6000.
2. Controlați parametrii de sudare, cum ar fi puterea laserului, viteza, offset-ul, energia liniei etc., pentru a face forma de sudare rezonabilă și pentru a evita concentrarea tensiunilor cauzate de raportul excesiv adâncime-lățime sau bombarea în mijloc.
3. Utilizați preîncălzirea sau tratamentul post-încălzire pentru a reduce gradienții de temperatură de sudare și tensiunile reziduale și pentru a îmbunătăți structura și performanța sudurii.
Porozitate
Porozitatea se referă la golurile care apar în sudare. Principalul motiv pentru apariția porilor este precipitarea sau includerea gazului în timpul sudării.
Pentru a preveni apariția porilor, pot fi luate următoarele măsuri:
1. Curățați suprafața de sudură, îndepărtați impuritățile cum ar fi uleiul, rugina și depunerile și evitați introducerea de umiditate, hidrogen și alte gaze.
2. Utilizați sârmă de sudură de înaltă calitate pentru a evita impuritățile sau umezeala.
3. Folosiți suficient gaz de protecție, cum ar fi gaz inert sau gaz mixt, pentru a evita reacția oxigenului, azotului și a altor elemente din aer cu sudarea.
4. Controlați parametrii laserului, cum ar fi puterea, viteza și poziția de focalizare pentru a stabiliza gaura cheii și a evita incluziunile de gaz cauzate de colapsul sau oscilația gaurii cheii.
Burn-through
Burn-through se referă la orificiul de penetrare care apare în sudură. Motivul principal al arderii este că puterea laserului este prea mare sau viteza este prea mică, rezultând un bazin topit care este prea adânc sau prea lat.
Pentru a preveni apariția burn-through, pot fi luate următoarele măsuri:
1. Selectați parametrii laser adecvați, cum ar fi puterea, viteza, offset-ul, energia liniei etc., pentru a face ca dimensiunea bazinului topit să fie rezonabilă și pentru a evita să fie prea adâncă sau prea largă.
2. Utilizați metal de umplutură adecvat sau arc auxiliar pentru a crește forța de susținere și tensiunea superficială a bazinului topit pentru a preveni lăsarea sau pierderea bazinului topit.
3. Utilizați gaz de protecție adecvat, cum ar fi gaz inert sau gaz mixt, pentru a preveni reacția elementelor precum oxigenul și azotul din aer cu sudura, provocând supraîncălzirea sau oxidarea bazinului topit.
Aplicarea sudării cu laser releu
Releul este un dispozitiv electric folosit pentru a controla întrerupătoarele de circuit și este utilizat pe scară largă în diverse domenii, cum ar fi comunicații, automobile, electrocasnice, control industrial etc. Sudarea releului este un proces important în procesul de fabricație a releelor, care afectează direct performanța și fiabilitatea releelor. Sudarea cu laser este un proces care utilizează un fascicul laser pentru a încălzi piesele până la o stare topită pentru a realiza conexiunea. Aplicarea sudurii cu laser în relee include în principal următoarele aspecte:
1. Sigilarea carcasei și bazei releului: Sigilarea carcasei și bazei releului este pentru a asigura vidul sau atmosfera din interiorul releului pentru a preveni invadarea umidității externe, prafului, impurităților etc., afectând durata de viață a contactului și caracteristicile de declanșare ale releului. releu. Puteți utiliza echipamentul cu torpedo fără apă și fără oxigen al Laser pentru a obține o sudură de etanșare de înaltă calitate, de înaltă eficiență și de înaltă precizie, pentru a evita deformarea, fisurile, porii și alte defecte cauzate de metodele tradiționale de sudare și pentru a îmbunătăți etanșarea performanța și durabilitatea releului.
2. Sudarea prin puncte a terminalelor releului, urechilor de montaj, oțelului magnetic, foilor de izolare magnetică și a altor piese: Terminalele releului, urechile de montare, oțelul magnetic, foile de izolare magnetică și alte părți sunt componente importante ale releelor și trebuie fixate sau conectate prin punct sudare. Sudarea cu laser poate realiza sudarea precisă în puncte a pieselor mici și mici, poate evita defectele precum supraîncălzirea, arderea și topirea cauzate de metodele tradiționale de sudare și poate îmbunătăți rezistența structurală și stabilitatea releului.
3. Sudarea continuă în puncte a releului și jugurilor: Lamele și jugurile releului sunt părțile centrale ale releului, care determină timpul de declanșare și forța de declanșare a releului. Sudarea cu laser poate realiza sudarea continuă în puncte între trestie și juguri, poate evita deformarea, concentrarea tensiunilor, fracturile și alte defecte cauzate de metodele tradiționale de sudare și poate îmbunătăți performanța de declanșare și fiabilitatea releului.
Sudarea cu laser cu releu este o metodă de sudare eficientă și precisă care utilizează un fascicul laser cu densitate mare de energie ca sursă de căldură. Are avantajele unei zone mici afectate de căldură de sudare, deformare mică după sudare, calitate ridicată a sudurii și grad înalt de automatizare. Sudarea cu laser cu releu este utilizată pe scară largă în etanșarea și conectarea releului, ceea ce garantează performanța și durata de viață a releului.


